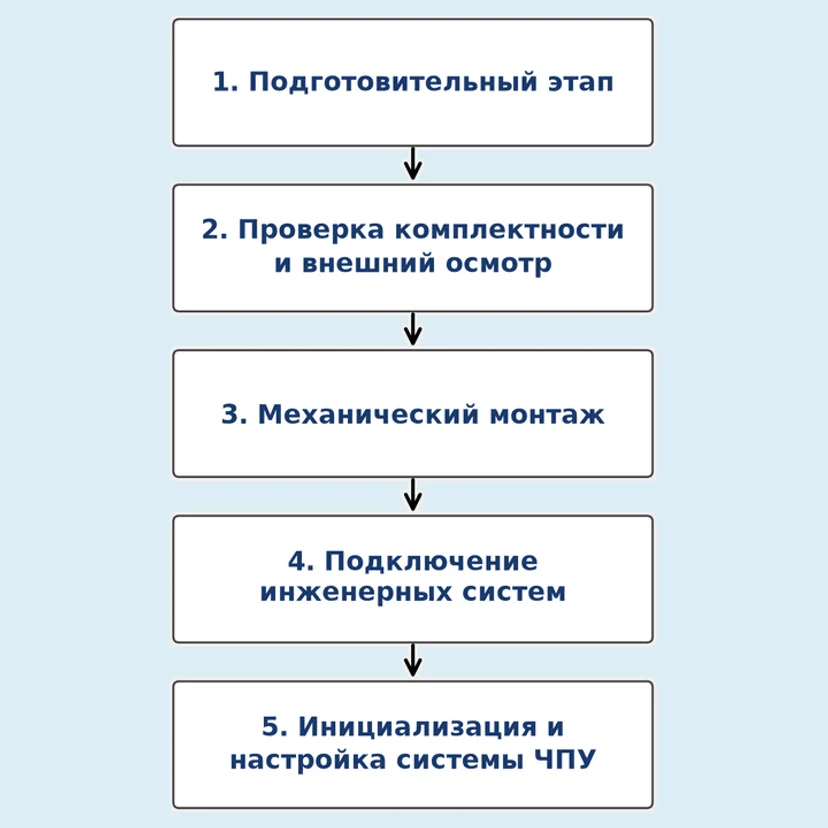
1. Подготовительный этап
До начала работ сервисный инженер изучает техническую документацию: руководство по эксплуатации, электрические и гидравлические схемы, спецификацию оснащения. Уточняется модель системы ЧПУ (Fanuc, Siemens, Heidenhain и др.), количество управляемых осей, наличие дополнительных модулей (шпиндель с ориентацией, механизм смены инструмента, револьверная головка, второй шпиндель, противошпиндель, ось Y у токарных станков и т. д.).
Одновременно оценивается готовность производственной площадки:
Фундамент. Для тяжёлых станков требуется специальное основание, способное воспринимать вес и гасить вибрации. Толщина бетонной плиты, наличие армирования, виброизоляционных подушек — всё это регламентируется производителем. Для лёгких и средних станков достаточно ровного бетонного пола с анкерным креплением, но и здесь проверяется перепад по высоте.
Электропитание. Подводится отдельная линия нужного сечения с автоматом защиты. Проверяется соответствие напряжения (обычно 380 В, трёхфазное), стабильность по фазам, качество заземления (сопротивление контура должно быть в пределах нормы). Колебания напряжения или перекос фаз могут привести к сбоям ЧПУ и повреждению приводов.
Сжатый воздух. Если станок имеет пневматические узлы (пневмозажим патрона, пневмораспределители, обдув детали, механизмы смены паллет), подводится магистраль с давлением, указанным производителем (как правило 5–8 бар). Воздух должен быть осушенным и очищенным — влага и грязь в пневмосистеме приводят к отказу клапанов и цилиндров.
Окружающая среда. Температура в цехе должна быть в допустимом диапазоне (обычно +15…+35 °C), влажность — без конденсата. Для высокоточных станков критичен температурный режим: перепады в 2–3 °C могут вызвать температурное расширение станины и погрешности обработки. В таких случаях требуется система климат-контроля или локализация станка в термостабильной зоне.
Логистика. Обеспечивается свободный доступ к станку со всех сторон — для наладки, обслуживания и эвакуации стружки. Минимальные проходы указываются в документации, обычно не менее 800–1000 мм.
2. Проверка комплектности и внешнего осмотра
Станок сверяется с сопроводительной документацией: наличие основных узлов, оснастки (патроны, цанговые держатели, инструментальные блоки), систем подачи СОЖ, кабелей, защитных кожухов, педалей, ЗИП. Проверяется целостность упаковки и отсутствие следов ударов, особенно если станок транспортировался на открытой платформе.
Внешний осмотр включает проверку:
станины и базовых поверхностей — на отсутствие сколов, трещин, забоин, ржавчины;
защитных ограждений рабочей зоны — дверей, экранов, щитков, их направляющих и замков;
концевых выключателей, датчиков положения, индуктивных и оптических датчиков;
аварийных кнопок — их свободного хода и срабатывания;
шкафа управления — целостности кабельных вводов, отсутствия влаги и пыли внутри, надёжности крепления клеммных колодок;
состояния направляющих и ШВП — при транспортировке они должны быть покрыты консервационной смазкой, которую перед запуском удаляют.
3. Механический монтаж и выверка
Станок устанавливается на подготовленное основание и крепится анкерными болтами или через фундаментные блоки (в зависимости от типа станка и требований производителя).
Выверка по уровню — ключевой шаг. Станок выставляется в двух плоскостях с помощью прецизионного уровня (цена деления 0,02 мм/м). Уровень укладывается на эталонные (обработанные) поверхности станины или на специальную контрольную плиту. Перекос станины вызывает геометрические погрешности: конусность, овальность, неперпендикулярность осей. Программная компенсация таких ошибок имеет пределы, поэтому механическая выверка обязательна.
После выверки проводится затяжка анкерных болтов с контролем момента и повторная проверка уровня. Если станок многосекционный (например, с удлинённой станиной или приставными узлами), выверка проводится поэтапно — каждая секция отдельно и затем в связке.
Далее проверяются:
направляющие — плавность хода кареток, отсутствие заклинивания, равномерность зазоров;
ШВП — преднатяг, люфт, плавность вращения;
шпиндель — лёгкость вращения от руки (до подключения привода), осевое и радиальное биение (индикатором часового типа);
механизм смены инструмента — соосность гнёзд магазина и конуса шпинделя, время смены, отсутствие рывков;
револьверная головка (у токарных) — точность позиционирования, фиксация позиций, отсутствие люфта в зафиксированном состоянии;
зажимные устройства — патроны, цанги, гидро- и пневрозажимы — на усилие и надёжность удержания заготовки.
4. Подключение инженерных систем
Электроподключение. Вводный кабель подключается к соответствующим клеммам в шкафу управления. Проверяется правильность чередования фаз (при необходимости фазы меняются местами), сопротивление изоляции, надёжность заземления. Перед подачей питания все автоматические выключатели в шкафу переводятся в выключенное положение. Затем питание подаётся поэтапно: сначала цепи управления, затем силовые цепи приводов.
Пневмоподключение. Подводится магистраль сжатого воздуха, подключается к системе подготовки воздуха или выделенному вводу на станке. Регулируется рабочее давление по манометру. Проверяется герметичность всех соединений (по падению давления при выдержке). Контролируется корректная работа пневмораспределителей — срабатывание, время возврата, отсутствие утечек.
Гидравлика (если применимо — гидрозажимы, гидростатические направляющие, система уравновешивания). Заливается масло указанной марки, система прокачивается для удаления воздуха, проверяется давление, герметичность, отсутствие посторонних шумов.
СОЖ. Бак заполняется смазочно-охлаждающей жидкостью требуемой концентрации и типа (эмульсия, полусинтетика, синтетика — в зависимости от материала заготовок и инструмента). Проверяется работа насосов, чистота фильтров, направление струй, отсутствие подтеканий в трубопроводах.
5. Инициализация и настройка системы ЧПУ
После подачи питания на цепи управления система ЧПУ загружается. Проверяется корректность загрузки операционной системы и ПО, отсутствие ошибок инициализации. Далее проводится проверка/настройка:
Ввод машинных параметров. Это базовые настройки, определяющие, как система управляет станком: типы двигателей, передаточные числа редукторов, шаг ШВП, максимальные скорости и ускорения по каждой оси, лимиты перемещений (software limits), параметры шпинделя (максимальные обороты, ориентация, переключение диапазонов), параметры серво-приводов (коэффициенты усиления, фильтры, постоянные времени). Многие параметры задаются производителем, но часть требует адаптации под конкретные условия.
Настройка энкодеров и датчиков положения. Проверяется корректность считывания, разрешение, направление счёта. Для абсолютных энкодеров выполняется привязка нулевых точек.
Настройка реферирования (обнуления) осей. Определяются позиции датчиков нуля, последовательность выхода на референтные точки, скорости подхода. Без корректного реферирования система не сможет правильно позиционировать оси.
Настройка шпинделя. Проверяется соответствие заданных и фактических оборотов, работа ориентации (если есть), переключение диапазонов скоростей (для многоступенчатых шпинделей).
Настройка механизма смены инструмента. Проверяется корректность работы устройства смены инструмента.
Компенсация люфта. Для систем с зубчатыми передачами или ШВП с заметным люфтом вводится значение компенсации по каждой оси. Измеряется индикатором при реверсе перемещения.
Компенсация геометрии. В современных ЧПУ можно компенсировать отклонения от прямолинейности, перпендикулярности и неспрямолинейность перемещений. Для этого проводятся измерения и результаты заносятся в таблицу компенсации.
Настройка системы безопасности. Проверяются все ограничения (мягкие и жёсткие концевики), аварийные остановы, функции безопасности (Safety Integrated и аналогичные), контролирующие зоны, скорости в режиме наладки.
Все введённые параметры сохраняются и резервируются (создается резервная копия данных ЧПУ).
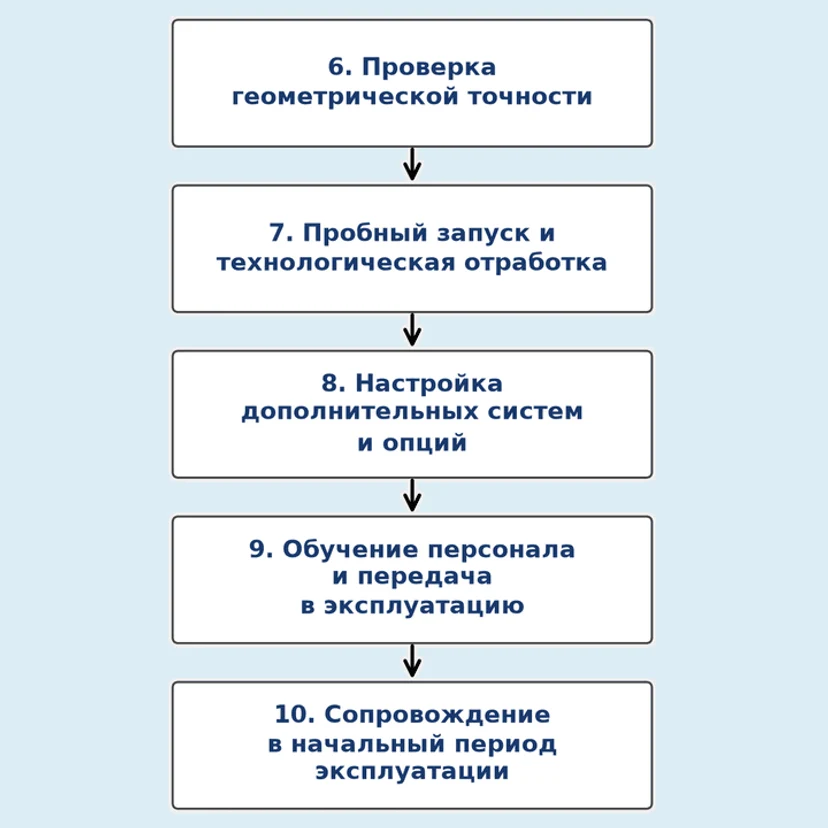
6. Проверка геометрической точности
Это один из самых ответственных этапов, во многом определяющий работоспособность станка. Проводится в соответствии с нормами (для России — ГОСТы на нормы точности, международно — стандарты ISO 230 и VDI/DGQ 3441).
Измеряемые параметры:
Прямолинейность перемещений по каждой линейной оси — с помощью уровня с микрометрической ценой деления;
Перпендикулярность осей — угол между X и Y, X и Z, Y и Z — с помощью измерительной линеек, угольников и индикаторов;
Точность позиционирования — отклонение фактического положения от заданного при многократном подходе с разных сторон. Оценивается как систематическая (несимметрия) и случайная (разброс) составляющие;
Повторяемость позиционирования — разброс позиций при многократном выходе в одну и ту же точку;
Биение шпинделя — радиальное и осевое, проверяется индикатором.
Результаты всех измерений фиксируются в протоколе. Если параметры выходят за допуск, проводится юстировка: регулировка направляющих, подтяжка ШВП, корректировка параметров ЧПУ. После коррекции измерения повторяются.
7. Пробный запуск и технологическая отработка
После завершения настройки и проверки геометрии выполняется первый запуск.
Холостой ход (без заготовки и инструмента):
Все оси прогоняются во всём диапазоне на пониженной скорости, затем на рабочей. Контролируется плавность, отсутствие шумов, стуков, перегрева.
Шпиндель запускается на минимальных оборотах, затем ступенчато доводится до максимальных. Контролируется вибрация, нагрев подшипниковых узлов, шум.
Механизм смены инструмента отрабатывает полный цикл несколько раз — проверяется корректность позиционирования, время, отсутствие сбоев.
СОЖ подаётся на всех режимах — проверяется напор, направление струй, отсутствие подтеканий.
Проверяется работа всех команд М (М03, М04, М05, М08, М09, М30 и т. д.), функций G00, G01, G02, G03, циклов нарезания резьбы, постоянных циклов сверления, растачивания, фрезерования.
Контролируется работа системы смазки направляющих и ШВП — периодичность, дозировка, поступление смазки к узлам.
Обработка тестовой детали:
Устанавливается заготовка (обычно алюминий или материал, характерный для производства заказчика), монтируется инструмент, проводится привязка нулевой точки (G54–G59).
Выполняется управляющая программа на пониженных режимах (50–70% от расчётных). Сервисный инженер наблюдает за процессом: вибрацией, стружкообразованием, работой СОЖ, шумом.
Обработанная деталь измеряется (штангенциркуль, микрометр, при необходимости — координатно-измерительная машина). Результаты сравниваются с чертежом. При отклонениях корректируются корректоры инструмента, параметры резания, при необходимости — программа.
Режимы постепенно доводятся до расчётных (рабочих). Контролируется стабильность процесса, отсутствие перегрева узлов, качество поверхности, точность размеров.
Если на этапе тестовой обработки выявляются систематические отклонения (конусность, бочкообразность, неперпендикулярность), проводится дополнительная диагностика: проверка геометрии, серво-настройки, жесткости закрепления, состояния инструмента.
8. Настройка дополнительных систем и опций
В зависимости от комплектации станка ПНР может включать:
Настройку системы измерения инструмента (tool presetter, датчик длины и радиуса). Калибровка датчика, ввод параметров, проверка точности измерения.
Настройку измерительного щупа детали (Renishaw, Marposs и аналоги). Калибровка, привязка, проверка функций автоматического измерения, контроля размеров.
Настройку связи — Ethernet, RS-232, Profinet — для интеграции в сеть предприятия, передачи программ.
Настройку многошпиндельных и многоосевых конфигураций — синхронизация шпинделей, настройка координатных систем для осей с поворотом (B, C, A), проверка кинематических трансформаций.
9. Инструктаж персонала и передача в эксплуатацию
Заключительный этап, без которого ПНР нельзя считать завершённым:
Инструктаж операторов. Основы работы с ЧПУ: загрузка и редактирование программ, привязка нулевой точки, корректоры инструмента, режимы ручного управления (JOG, MDI), наладка и привязка инструмента, обработка нештатных ситуаций (сброс ошибок, аварийный останов, восстановление после столкновения).
Инструктаж наладчиков и технологов. Программирование на уровне станка (макросы, циклы), тонкая настройка параметров, диагностика.
Инструктаж по ТО. Регламент технического обслуживания: ежедневное (чистка, проверка уровня масел, смазки направляющих), периодическое (замена фильтров, проверка натяжения, чистка радиаторов охлаждения шкафа управления), сезонное. Периодичность и содержание работ описываются в карте обслуживания.
Передача документации. Акт ввода в эксплуатацию, протоколы проверки точности, резервные копии параметров ЧПУ, перечень ЗИП, инструкции по эксплуатации.
10. Сопровождение в начальный период эксплуатации
После передачи станка в эксплуатацию в течение первых недель или месяцев часто выявляются нюансы, которые не видны на этапе ПНР: нестабильная работа инструмента на конкретном материале, температурный дрейф при длительной работе, особенности крепления заготовок, неучтённые вибрационные режимы. Сопровождение включает диагностику, корректировку параметров, консультации, при необходимости — повторную юстировку.
Качественно проведённые ПНР — это инвестиция в надёжность и точность, которая окупается стабильной работой станка, минимальным браком и долгим сроком службы без внеплановых ремонтов. Сэкономленные на ПНР время и средства почти всегда оборачиваются большими потерями в производстве.